


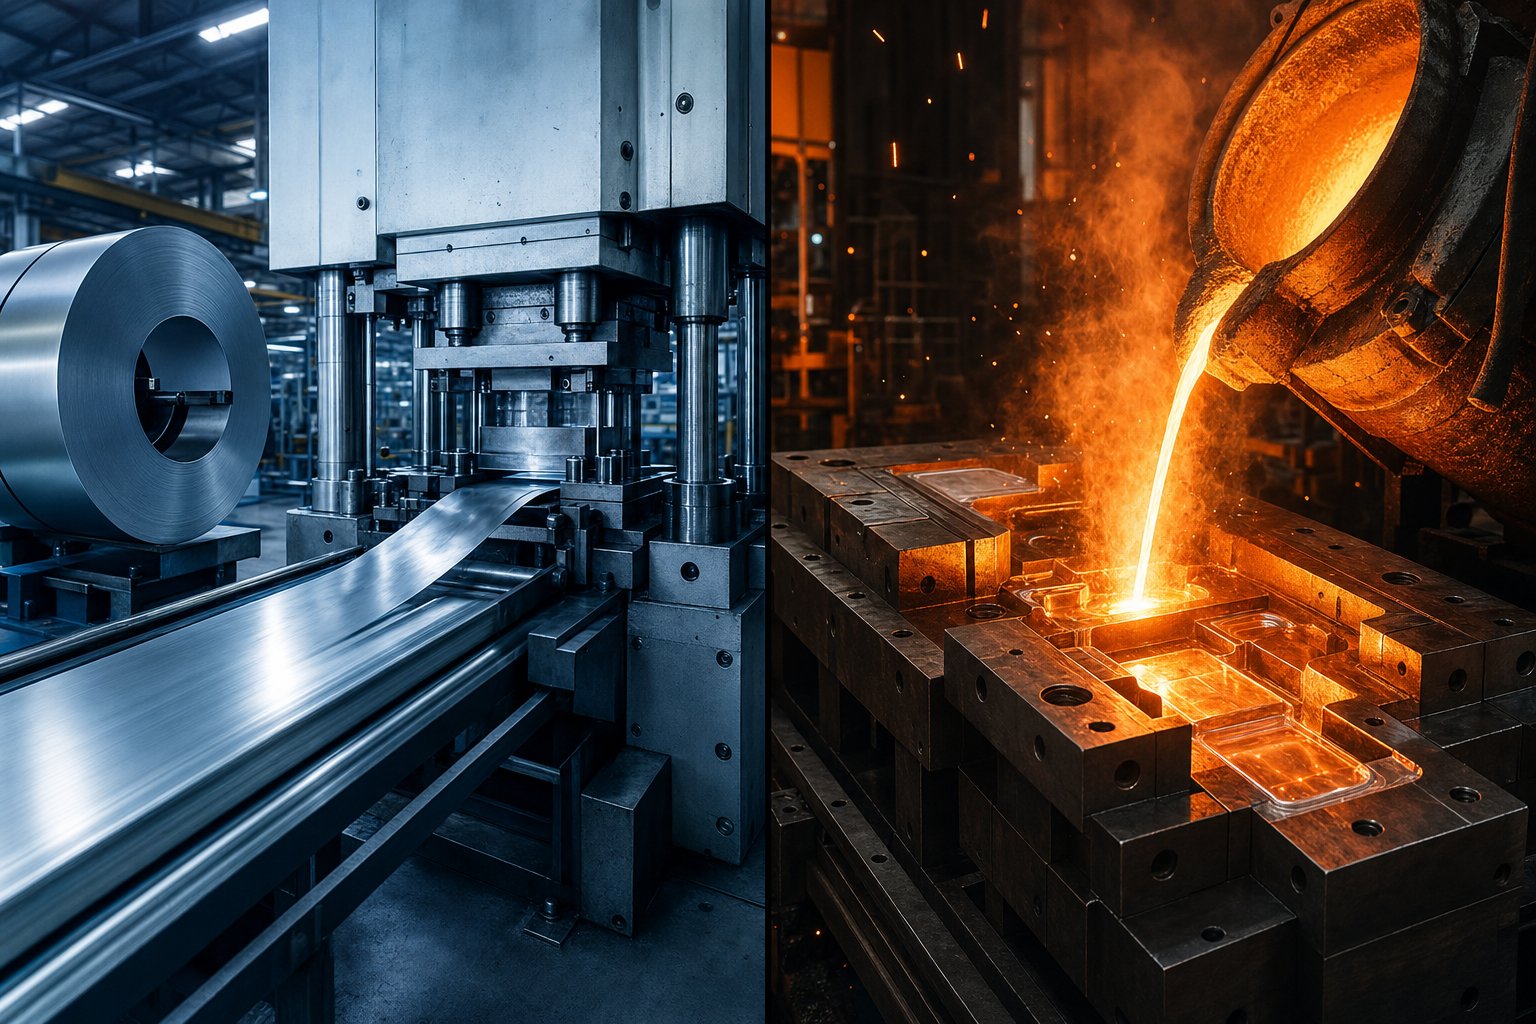
Setem dan Tuangan Mati Ditakrifkan untuk Jurutera dan Pembeli
Cari "stamping die casting" dan anda akan dapati kedua-dua proses ini disatukan seolah-olah ia boleh ditukar ganti. Mereka tidak. Setem dan tuangan pada asasnya adalah cara yang berbeza untuk menukar logam mentah kepada bahagian siap, dan mengelirukan mereka adalah salah satu laluan terpantas untuk membayar lebihan untuk perkakas yang tidak sepadan dengan projek anda.
Berikut ialah versi ringkasnya: pengecapan menggunakan daya mekanikal untuk membentuk semula kepingan logam pepejal, manakala tuangan mati menyuntik logam cair ke dalam acuan keluli boleh guna semula di bawah tekanan. Matlamat yang sama - komponen logam ketepatan - tetapi fizik, bahan dan struktur kos yang sama sekali berbeza.
Apa Itu Metal Stamping
Pengecapan logam ialah aproses pembentukan-sejukyang mengubah kepingan rata atau gegelung logam kepada bentuk tertentu. Pukulan jatuh ke dalam dadu, dan daya mekanikal di antara mereka mengosongkan, membengkok, menarik, atau menembusi stok helaian ke bahagian yang telah siap. Bahan kekal pepejal sepanjang - tiada leburan yang terlibat. Apakah logam yang dicop, kemudian? Ia adalah mana-mana komponen berbentuk begini: kurungan, klip, penutup, bingkai plumbum atau panel struktur yang diperbuat daripada keluli, aluminium, tembaga atau kepingan loyang.
Apa Itu Die Cast Metal
Die casting berfungsi dari arah bertentangan. Daripada membentuk semula kepingan pepejal, ia bermula dengan aloi lebur - biasanya aluminium, zink atau magnesium - yang disuntik ke dalam acuan keluli ketepatan di bawah tekanan tinggi. Logam cecair memenuhi setiap rongga, memejal dengan cepat, dan muncul sebagai bahagian-jaring-hampir dengan geometri tiga-dimensi kompleks. Jadi apakah logam die cast? Ia adalah sebarang komponen yang terbentuk dengan memejalkan aloi cair di dalam acuan yang boleh digunakan semula.
Setem membentuk semula kepingan pepejal; tuangan die memejalkan logam cecair. Setiap kos, reka bentuk dan keputusan sumber mengalir daripada perbezaan tunggal ini.
Mendapatkan perbezaan ini secara langsung menentukan sama ada anda melabur dalam alatan yang betul, memilih bahan yang sesuai dan mencapai sasaran kos setiap-bahagian anda. Bahagian di hadapan membahagikan dengan tepat cara setiap proses berfungsi - bermula dengan perkara yang berlaku di dalam mesin pengecap dari saat gegelung masuk.
Bagaimana Proses Pengecapan Logam Berfungsi
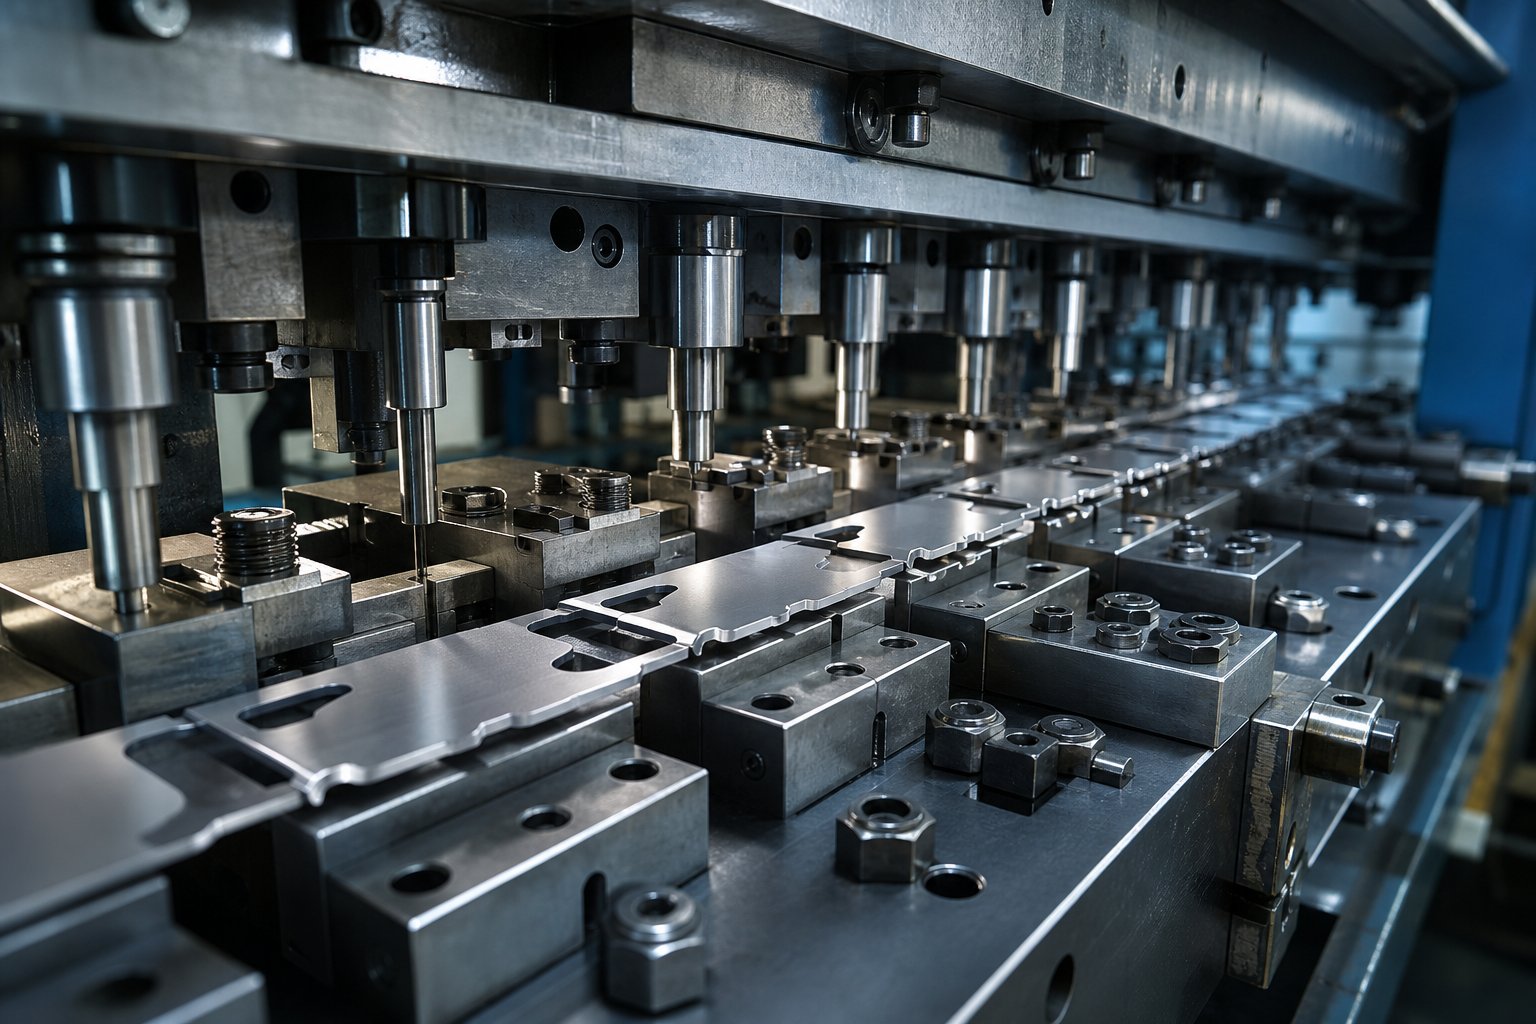
Gegelung logam rata memasuki satu hujung mesin penekan, dan bahagian siap keluar dari hujung yang lain. Bunyinya mudah, tetapi perkara yang berlaku di antara dua titik itu melibatkan tonase yang tepat, stesen perkakas yang disusun dengan teliti dan pemasaan-separa kedua. Mesin pengecap die - sama ada mekanikal, hidraulik atau servo-didorong - menyampaikan mana-mana sahaja daripada 20 hingga 6,000 tan daya penekan, bergantung pada saiz bahagian dan ketebalan bahan. Daya itu mendorong pukulan ke dalam rongga dadu untuk mengosongkan, menusuk, membengkok, melukis atau membentuk stok helaian ke dalam geometri terakhirnya.
Tiga komponen teras membolehkan ini: kepingan logam itu sendiri, acuan (alatan berbentuk yang mentakrifkan bahagian geometri), dan penekan yang memberikan daya. Tetapi cara komponen tersebut berinteraksi berbeza secara mendadak berdasarkan konfigurasi die - dan memilih persediaan yang salah boleh menampung ekonomi pengeluaran anda.
Konfigurasi Die Progresif dan Pemindahan
Bayangkan jalur logam bergerak melalui satu siri stesen, setiap satu melakukan operasi yang berbeza - tindikan di sini, selekoh di sana, pemotongan terakhir pada penghujungnya. Itu mati progresif. Bahan kerja kekal melekat pada jalur pembawa dari awal hingga akhir, memajukan jarak tetap (dipanggil padang) dengan setiap lejang akhbar. Beberapa bahagian sedang dalam proses serentak, setiap satu pada peringkat yang berbeza. Dai progresif boleh menghasilkan mana-mana daripada tujuh atau lapan bahagian seminit hingga lebih 1,500 bahagian seminit, menjadikannya dominan untuk-pengeluaran volum tinggi komponen saiz kecil hingga sederhana-dengan toleransi yang ketat.
Pemindahan mati mengambil pendekatan yang berbeza. Operasi pertama memisahkan kosong daripada jalur sepenuhnya, dan jari mekanikal atau rel secara fizikal menggerakkan bahagian diskret itu dari stesen ke stesen. Kaedah pemindahan die ini membuka kemungkinan bahawa alatan progresif tidak dapat memadankan - cabutan dalam, putaran bahagian antara stesen dan geometri yang memerlukan akses dari pelbagai sudut. Bahagian bulat, simetri paksi seperti cawan dalam atau cengkerang adalah calon die pemindahan biasa kerana bahagian itu boleh diangkat, diputar dan diletakkan semula antara operasi.
Pilihan ketiga - dies kompaun - melakukan berbilang operasi pemotongan dan pembentukan dalam satu pukulan tekan. Mereka cemerlang dalam menghasilkan bahagian rata yang ringkas seperti pencuci dengan cepat dan kos-berkesan, dengan hasil yang lebih baik daripada cetakan progresif memandangkan segala-galanya berlaku dalam satu pukulan. Walau bagaimanapun, alatan kompaun tidak mempunyai fleksibiliti berbilang-peringkat yang diperlukan untuk bentuk yang kompleks.
Bilakah anda memilih yang mana? Mati progresif menang apabila anda memerlukan keluaran-kelajuan tinggi,{1}}tinggi bagi bahagian dengan kerumitan sederhana. Pemindahan dies mendapat tempatnya pada bahagian yang lebih besar,-komponen yang dilukis dalam atau apa-apa sahaja yang memerlukan kosong untuk bebas daripada jalur semasa pembentukan. Dies kompaun sesuai dengan larian volum sederhana-hingga-tinggi-dari bahagian geometri yang ringkas di mana kerataan dan kos perkakas yang rendah paling penting.
Proses Setem Lembaran Logam Langkah demi Langkah
Tanpa mengira jenis cetakan, proses pengecapan kepingan logam mengikut urutan yang boleh diramal. Inilah yang berlaku daripada bahan mentah kepada komponen siap:
- Pemuatan gegelung dan meluruskan- Gegelung logam dipasang pada uncoiler, menyuap melalui pelurus untuk mengeluarkan set gegelung (kelengkungan semula jadi daripada digulung) dan memasuki penekan.
- Pemakanan bahan- Servo atau penyuap mekanikal memajukan jalur pada jarak yang tepat (pic) ke dalam dadu dengan setiap kitaran penekan. Konsistensi di sini secara langsung mengawal ketepatan dimensi hiliran.
- Mengkosongkan- Akhbar memotong bentuk garis besar asas daripada jalur. Dalam kematian progresif, ini mungkin berlaku di stesen akhir; dalam pemindahan mati, ia adalah operasi pertama.
- Menindik- Pukulan mencipta lubang, slot atau ciri dalaman dengan memaksa bahan melalui bukaan dadu. Slug dibuang manakala bahan sekeliling menjadi bahagian.
- Membentuk operasi- Stesen lentur, lukisan, syiling atau timbul membentuk kosong rata kepada-geometri tiga dimensi. Lukisan menggunakan ketegangan untuk menarik bahan ke dalam rongga untuk-bentuk seperti vesel; lenturan mencipta ciri sudut.
- Pelepasan dan pemisahan bahagian- Komponen siap dipotong bebas dari jalur pembawa (progresif) atau dikeluarkan dari stesen akhir (pemindahan) dan keluar dari akhbar melalui pelongsor, penghantar atau pikap robot.
Setiap langkah ini bergantung padareka bentuk acuan setem- geometri pukulan, rongga die, penari telanjang dan juruterbang yang bekerja secara konsert. -Peralatan yang direkayasa memberikan toleransi yang ketat berulang kali merentas berjuta-juta kitaran. Alatan yang direka bentuk dengan buruk haus sebelum waktunya, menghasilkan burr dan menaikkan kadar sekerap. Mati ialah tempat kualiti bahagian anda hidup atau mati.
Bahan yang biasa dijalankan melalui proses ini termasuk keluli lembut, keluli tahan karat, aluminium, tembaga dan loyang. Masing-masing berkelakuan berbeza di bawah membentuk tekanan - setem aluminium dengan bersih tetapi boleh koyak semasa cabutan dalam, kuprum menawarkan kemuluran yang sangat baik untuk bentuk yang kompleks dan tahan karat memerlukan tonase yang lebih tinggi dan lebih banyak-keluli cetakan yang tahan haus. Aloi khusus seperti Inconel dan titanium juga boleh dicop dalam persediaan yang betul, walaupun ia memerlukan perkakasan yang jauh lebih teguh.
Kesemua ketepatan mekanikal ini berlaku pada suhu bilik. Geseran antara tebuk dan helaian menghasilkan haba, tetapi proses itu sendiri adalah sejuk-membentuk - perbezaan kritikal apabila membandingkan pengecapan kepada proses yang bermula dengan logam cair dan set fizik yang sama sekali berbeza.
Bagaimana Proses Die Casting Berfungsi
Setem membentuk semula stok rata melalui kuasa mekanikal yang kasar pada suhu bilik. Tuangan die logam beroperasi pada fizik yang sama sekali berbeza - ia bermula dengan aloi yang dipanaskan melepasi takat leburnya, kemudian memaksa cecair itu ke dalam acuan keluli ketepatan di bawah tekanan antara 10 hingga 150 MPa. Hasilnya ialah bahagian berbentuk-bersih-hampir dengan geometri tiga-kompleks yang sukar dicapai dengan menekan kepingan logam sahaja.
Proses ini mengikuti lima peringkat teras. Mula-mula, dua-bahagian dadu keluli disediakan - dibersihkan, dilincirkan dengan agen pelepas dan diapit ditutup oleh mesin yang menghantar ratusan atau ribuan tan daya penguncian. Seterusnya, logam cair disuntik ke dalam rongga acuan pada kelajuan isian 10 hingga 50 m/s. Aloi mengeras dengan cepat - selalunya dalam beberapa saat - kerana acuan keluli bertindak sebagai sink haba yang besar. Apabila bahagian telah cukup sejuk untuk menahan bentuknya, bahagian dadu akan dipisahkan dan pin ejektor menolak tuangan bebas. Akhirnya, bahagian itu melalui pemangkasan untuk mengeluarkan denyar, pelari, dan telaga limpahan yang dicipta semasa suntikan.
Masa kitaran adalah pantas. Bahagian zink mungkin berubah daripada cecair kepada komponen yang dikeluarkan dalam masa kurang daripada 15 saat. Aluminium mengambil masa lebih lama kerana suhu pemejalan yang lebih tinggi. Sama ada cara, satu dadu boleh menghasilkan ratusan bahagian sejam dan bertahan 100,000 atau lebih kitaran sebelum memerlukan penggantian - yang menjadikan tuangan dadu logam menjimatkan pada skala.
Panas-Cetak lwn Sejuk-Tuang Die Chamber
Tidak semua mesin tuangan mati berfungsi dengan cara yang sama. Perbezaan antara sistem ruang-panas dan sejuk-bermula kepada satu persoalan: bolehkah mekanisme suntikan berada di dalam logam cair tanpa dimusnahkan?
Dalam amesin kebuk-panas, leher angsa dan pelocok terendam terus dalam aloi cair. Injap membenarkan isipadu terkawal logam ke dalam silinder suntikan, dan pelocok memaksanya melalui muncung yang dipanaskan ke dalam acuan. Oleh kerana sistem suntikan kekal tenggelam, masa kitaran adalah pendek dan muncung kekal penuh dengan logam cair antara pukulan. Zink dan magnesium ialah logam utama yang diproses dengan cara ini - takat leburnya (380-650 darjah C) cukup rendah sehingga ia tidak akan menghakis komponen keluli yang tenggelam.
Mesin kebuk-sejuk memisahkan relau lebur daripada sistem suntikan sepenuhnya. Logam cair dimasukkan atau dipam ke dalam lengan pukulan mendatar, kemudian pelocok hidraulik menumpaskannya ke dalam rongga acuan. Langkah pemindahan tambahan ini menambah masa kitaran, tetapi ia perlu untuk aloi seperti aluminium (lebur pada 580-630 darjah C) dan aloi berasaskan-kuprum yang akan merendahkan-leher angsa ruang dengan pantas. Tekanan suntikan dalam sistem ruang sejuk biasanya berkisar antara 2,500 PSI hingga lebih 25,000 PSI.
Pertukaran-adalah mudah: sistem kebuk panas-menyampaikan kitaran yang lebih pantas dan kawalan proses yang lebih ketat untuk aloi lebur-rendah, manakala sistem kebuk-sejuk mengendalikan-logam suhu yang lebih tinggi yang mewakili sebahagian besar aplikasi tuangan die struktur.
Logam Digunakan dalam Tuangan Die
Apabila orang bertanya "adakah die cast bermaksud logam?" - jawapannya ya, tetapi dengan kelayakan yang penting. Tuangan mati secara khusus bermaksud berbentuk logam melalui suntikan bertekanan ke dalam acuan keluli boleh guna semula. Ia tidak meliputi plastik (iaitu pengacuan suntikan) dan ia tidak menutup sebarang logam. Hanya aloi dengan takat lebur, kecairan dan tingkah laku pemejalan yang sesuai layak sebagai logam tuangan mati praktikal.
Begini cara perbandingan keluarga aloi utama:
| Keluarga Aloi | Julat Lebur | Jenis Bilik | Aplikasi Biasa |
|---|---|---|---|
| Aluminium (A380, A360, ADC12) | 580-630 darjah | Ruang-sejuk | Blok enjin, perumah penghantaran, sink haba, kurungan struktur |
| Zink (ZAMAK 3, ZAMAK 5) | 380-420 darjah | Ruang-panas | Pemegang pintu, gear, penyambung, perkakasan hiasan |
| Magnesium (AZ91D, AM60) | ~650 darjah | Ruang-panas atau{1}}sejuk | Bingkai komputer riba, stereng, badan kamera, kurungan aeroangkasa |
| Aloi kuprum (terhad) | 900-1,080 darjah | Ruang-sejuk | Komponen elektrik, kelengkapan paip,-bahagian kekonduksian tinggi |
Aluminium menguasai pasaran mengikut volum - keseimbangan berat ringan, kekuatan, rintangan kakisan dan kekonduksian terma menjadikannya pilihan-untuk automotif dan elektronik. Zink unggul pada bahagian berdinding-yang rumit dan nipis (ketebalan dinding serendah 0.3 mm) dengan kemasan permukaan yang sangat baik terus keluar dari acuan. Magnesium ialah pilihan struktur paling ringan, kira-kira 33% lebih ringan daripada aluminium, yang menjadikannya menarik untuk elektronik pegang tangan dan-komponen automotif kritikal yang berat.
Bagaimana pula dengan keluli die cast? Anda akan melihat istilah itu beredar, tetapi dalam praktiknya, keluli tuangan cetakan tidak boleh dilaksanakan dengan peralatan konvensional. Keluli mencairkan antara suhu 1,370 dan 1,530 darjah C - yang akan memusnahkan alat mati-keluli yang dikeraskan dengan pantas. Bahagian keluli yang memerlukan-pengeluaran berasaskan acuan biasanya menggunakan tuangan pelaburan atau tuangan pasir, di mana acuan boleh habis bertolak ansur dengan haba yang melampau. American Foundry Society melaporkan bahawa 95% bahagian tuangan mati menggunakan-logam bukan ferus, mengesahkan bahawa keluli tidak tergolong dalam kategori proses ini.
Aloi tembaga menduduki ceruk kecil. Takat lebur yang tinggi memendekkan hayat cetakan dengan ketara dan meningkatkan kos pengeluaran, tetapi apabila anda memerlukan kekonduksian elektrik dan kekuatan mekanikal dalam satu komponen tuangan, aloi berasaskan tembaga- kekal sebagai satu-satunya pilihan dalam keluarga tuangan die.
Setiap aloi ini membawa kekangan reka bentuk khusus - ketebalan dinding minimum, sudut draf, keupayaan toleransi - yang menentukan kemungkinan geometri di bahagian anda. Peraturan pembuatan tersebut adalah tempat keputusan pemilihan proses sebenar dibuat.
Kekangan Reka Bentuk dan Garis Panduan Pembuatan
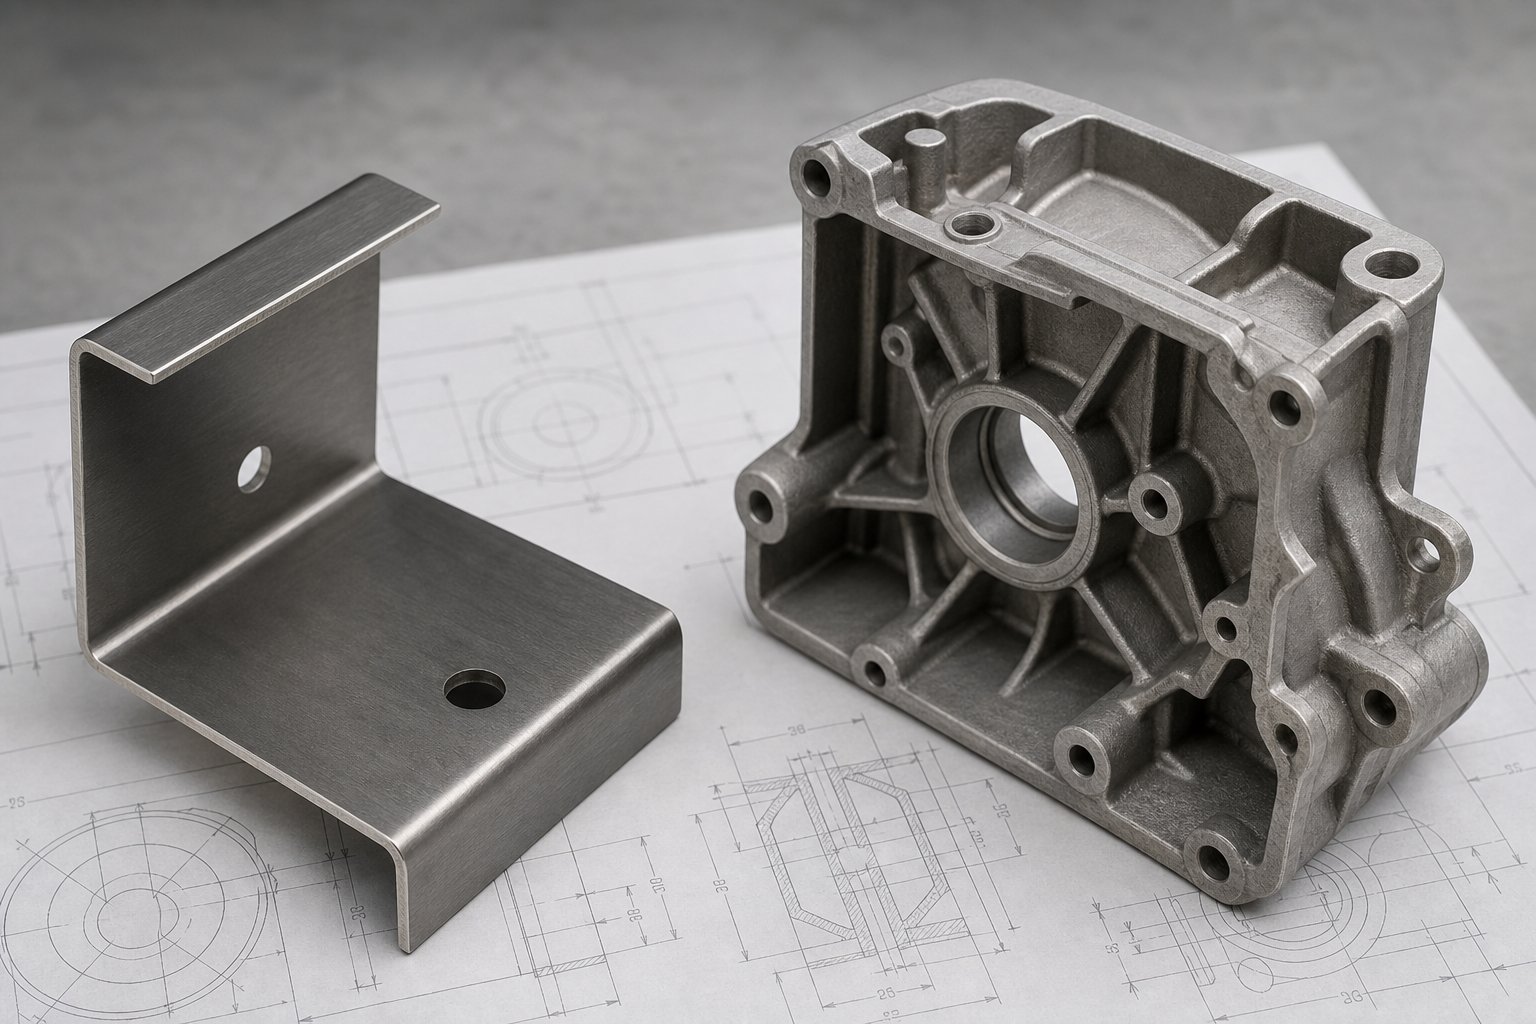
Mengetahui bagaimana setiap proses berfungsi adalah satu perkara. Mereka bentuk bahagian yang benar-benar bertahan dalam pengeluaran tanpa meningkatkan kadar penolakan anda - di situlah kebanyakan projek berjaya atau gagal. Setem dan tuangan mati setiap satu mengenakan peraturan geometri yang ketat, dan melanggarnya bukan sahaja merendahkan kualiti; ia boleh memaksa anda ke dalam proses yang salah sepenuhnya. Ciri menarik-dalam yang melebihi had pengecapan mungkin mendorong anda ke arah tuangan die, manakala kurungan ringkas yang direka bentuk dengan kerumitan tiga-dimensi yang tidak perlu mengunci anda ke dalam perkakas tuangan mahal yang tidak pernah anda perlukan.
Ambilan praktikal: geometri memacu pemilihan proses sama seperti pilihan volum atau bahan. Berikut adalah peraturan yang penting.
Peraturan Reka Bentuk untuk Bahagian Dicap
Lembaran logam yang dicop kekal pada ketebalan yang agak seragam di seluruh bahagian - anda membentuk semula kosong rata, bukan menambah atau mengalih keluar bahan. Kekangan tunggal itu membentuk setiap keputusan reka bentuk.
Jejari bengkok minimum.Selekoh paling ketat yang boleh anda bentuk bergantung secara langsung pada jenis dan ketebalan bahan. Untuk bahan mulur seperti kepingan aluminium yang dicop, jejari lentur dalam minimum biasanya 1x ketebalan bahan. Untuk kepingan keluli bercop - terutamanya tinggi-kekuatan atau gred tahan karat - anda memerlukan 1.5x hingga 2x ketebalan bahan untuk mengelakkan keretakan di sepanjang garisan selekoh. Melangkah lebih ketat daripada had ini menyebabkan keretakan pada gentian luar selekoh, terutamanya apabila selekoh berjalan selari dengan arah butiran bahan. Reka bentuk membengkok berserenjang dengan butiran apabila boleh.
Jarak lubang-ke-tepi.Lubang yang ditebuk diletakkan terlalu dekat dengan tepi menyebabkan web bahan membonjol ke luar di bawah tekanan membentuk. Minimum selamat adalah sekurang-kurangnya 2x ketebalan bahan dari tepi terdekat. Untuk lubang berhampiran selekoh, tingkatkan jarak itu kepada 2.5x ketebalan bahan ditambah jejari selekoh - jika tidak, operasi membentuk memesongkan geometri lubang.
Lukis nisbah kedalaman.Apabila pengecapan menarik kepingan logam ke dalam bentuk cawan atau rongga, nisbah kedalaman-ke-diameter mengawal kebolehlaksanaan. Operasi cabutan tunggal-biasanya mencapai kedalaman yang sama dengan diameter kosong (nisbah 1:1) untuk aluminium yang dicop dan agak kurang untuk keluli. Melebihi had itu dan anda memerlukan berbilang stesen cabutan atau penyepuhlindapan antara hits - yang kedua-duanya menambah kos. Berikut ialah pangsi reka bentuk yang ramai jurutera terlepas: menukar-ciri yang dilukis dalam kepada pemasangan bebibir atau bengkok boleh membawa bahagian semula ke dalam wilayah pengecapan yang memerlukan tuangan die.
Toleransi.Setem memegang kawalan dimensi yang ketat pada-ciri satah - lubang tebuk, profil kosong dan jarak antara ciri biasanya mencapai ±0.1 mm. Ciri yang dibentuk seperti selekoh membawa toleransi sudut kira-kira ±1 darjah dan timbunan toleransi-naik merentasi berbilang selekoh mesti diambil kira dalam pendimensian.
Peraturan Reka Bentuk untuk Bahagian Die Cast
Tuangan mati menawarkan kebebasan tiga-dimensi yang jauh lebih besar daripada aluminium atau keluli - rusuk dalaman yang dicop, bos, poket dan permukaan kompleks yang semuanya terbentuk dalam satu pukulan. Tetapi kebebasan itu datang dengan kekangannya sendiri yang berakar umbi dalam bagaimana logam cair mengalir, memejal, dan melepaskan daripada acuan keluli.
Draf sudut.Setiap permukaan yang selari dengan acuan-arah tarik memerlukan draf untuk dilepaskan dengan bersih semasa lontar. Peraturan asas:1 darjah draf setiap 25 mm kedalaman ronggauntuk permukaan luar, dengan rongga dalaman yang memerlukan sekurang-kurangnya 2 darjah. Permukaan bertekstur memerlukan draf tambahan - kira-kira 1 darjah setiap 0.1 mm kedalaman tekstur - atau bahagian itu menyeret pada acuan dan mencipta kecacatan permukaan. Sifar-reka bentuk draf melekat, berubah bentuk semasa lontar dan memendekkan hayat cetakan secara mendadak.
Ketebalan dinding seragam.Dinding yang tidak rata menyebabkan penyejukan tidak sekata, menyebabkan kesan tenggelam di zon tebal dan potensi tembakan pendek di kawasan nipis. Sasarkan dinding seragam dalam julat ini:
- Aloi aluminium: 1.5–3.0 mm
- Aloi zink: 0.75–2.5 mm
- Aloi magnesium: 1.25–2.0 mm
Sebarang peralihan antara ketebalan hendaklah secara beransur-ansur - tiada lompatan mengejut melebihi 1.5x dinding bersebelahan. Bahagian yang tebal harus dibuang teras dan diperkukuh dengan tulang rusuk dan bukannya dibiarkan pepejal.
Jejari fillet dan bucu tajam.Sudut dalaman yang lebih tajam daripada 0.75 mm bertindak sebagai penaik tekanan, mengganggu aliran logam dan mempercepatkan kehausan cetakan. Formula kerja: jejari dalaman minimum bersamaan dengan 0.5 kali ketebalan dinding ditambah 0.25 mm. Sudut tajam meningkatkan tekanan setempat sebanyak 2 hingga 3 kali ganda, dan boleh memotong hayat alat sehingga 30%.
Tulang rusuk dan bos.Ketebalan rusuk hendaklah kekal antara 0.5x dan 0.7x ketebalan dinding bersebelahan - mana-mana perangkap yang lebih tebal memanaskan dan menyebabkan kesan tenggelam pada muka bertentangan. Ketinggian rusuk tidak boleh melebihi 2.5x ketebalan rusuk, dan jarak antara rusuk mestilah sekurang-kurangnya 3x ketebalan rusuk untuk membolehkan aliran logam dan penyejukan yang betul.
Potongan bawah.Ciri yang menghalang acuan lurus-menarik lubang - berserenjang dengan arah perpisahan, saluran dalaman atau-geometri draf - terbalik memerlukan-tindakan, slaid atau teras runtuh. Setiap mekanisme ini menambah kos perkakas yang ketara dan potensi kerumitan penyelenggaraan. Jika boleh, reka bentuk semula memotong melalui-lubang yang sejajar dengan arah tarik-mata atau hapuskannya dengan pemesinan-post.
| Parameter Reka Bentuk | Mengecap | Die Casting |
|---|---|---|
| Kerumitan Geometri | 3D rata ke cetek (bengkok, lukis) | 3D penuh dengan ciri dalaman, tulang rusuk, bos |
| Julat Ketebalan Dinding | 0.4–6.0 mm (seragam, sama dengan tolok helaian) | 0.75–5.0 mm (berbeza mengikut aloi) |
| Toleransi Biasa (linear) | ±0.1 mm pada ciri kosong/tertusuk | ±0.2 mm sebagai-cast; ±0.05 mm dengan pemesinan pos-. |
| Toleransi sudut | ±1 darjah pada selekoh (bergantung springback) | Dikawal oleh draf; springback minimum |
| Saiz Ciri Minimum | Diameter lubang Lebih besar daripada atau sama dengan ketebalan bahan 1.2x | Diameter lubang Lebih besar daripada atau sama dengan 1.5 mm (aluminium) |
| Draf Keperluan | Tidak berkenaan | 1–3 darjah minimum bergantung pada kedalaman |
| Potongan bawah | Secara amnya tidak boleh dilaksanakan tanpa ops sekunder | Mungkin dengan slaid/teras (menambah kos) |
Corak di sini jelas: bahagian kepingan logam yang dicop memperdagangkan kerumitan geometri untuk -toleransi satah yang lebih ketat, kitaran yang lebih pantas dan struktur butiran bahan yang dipelihara. Die casting memperdagangkan kelebihan tersebut untuk kebebasan tiga-dimensi dan penyatuan berbilang komponen yang dicop ke dalam satu bahagian. Kedua-duanya tidak lebih baik secara universal - tetapi menggunakan peraturan reka bentuk yang salah pada proses yang salah menyebabkan belanjawan pergi ke sisi. Perkara yang sering memberi petua kepada keputusan muktamad bukanlah geometri sahaja, tetapi cara kos perkakas dan volum pengeluaran berinteraksi dengan kekangan ini.
Jumlah Pengeluaran dan Ekonomi Kos Berbanding
Geometri memberitahu anda apa itumungkin. Ekonomi volum memberitahu anda apa itumenguntungkan. Dua bahagian mungkin kedua-duanya boleh dilaksanakan sebagai pengecapan atau tuangan, namun memilih proses yang salah pada kuantiti tahunan yang salah boleh menggandakan kos efektif setiap-bahagian anda. Interaksi antara pelaburan perkakas, masa kitaran dan volum pengeluaran ialah tempat kebanyakan pembayaran berlebihan berlaku - dan tempat tajuk artikel ini memperoleh simpanannya.
Kos Perkakas dan Ambang Pelunasan
Kedua-dua acuan dan acuan setem mewakili modal pendahuluan yang ketara. Dail kosong atau lentur yang mudah mungkin bernilai $10,000 hingga $50,000, manakala dadu progresif kompleks dengan berbilang stesen meningkat kepada $50,000–$300,000 atau lebih. Acuan tuangan die mendarat dalam julat yang serupa - $20,000 untuk-aluminium rongga tunggal sehingga $200,000+ untuk perkakas berbilang{16}}rongga kompleks dalam keluli kerja panas-H13.
Jadi di manakah kelebihan kos sebenarnya muncul? Masa kitaran. Mesin setem die progresif boleh berjalan pada kelajuan sehingga 1,500 lejang seminit, menghasilkan bahagian siap dengan setiap lejang. Masa kitaran tuangan die diukur dalam saat hingga minit setiap pukulan - pantas dengan menghantar standard, tetapi susunan magnitud lebih perlahan daripada pengecapan-kelajuan tinggi. Perbezaan itu sebati dengan cepat merentas volum tahunan.
Bayangkan anda memerlukan 500,000 kurungan setahun. Dengan cetakan cetakan aluminium yang menghasilkan bahagian pada 400 pukulan seminit, satu baris penekan meliputi volum itu dalam beberapa hari masa tayangan. Kos perkakas - walaupun pada $80,000 untuk cetakan progresif - melunaskan kepada kira-kira $0.16 setiap bahagian. Acuan tuangan die pada $60,000 yang menghasilkan kurungan yang sama pada 120 tangkapan sejam melunaskan kos perkakas yang sama, tetapi kos setiap-kerja kitaran, tenaga dan masa mesin bagi setiap-bahagian adalah jauh lebih tinggi.
Crossover berfungsi secara terbalik untuk perumah tiga dimensi-kompleks. Apabila sesuatu bahagian memerlukan lima atau enam stesen pengecapan ditambah kimpalan sekunder untuk mencapai geometri yang diberikan oleh satu tuangan dalam satu pukulan, kelebihan alat cetakan dan pengecapan menyejat - operasi sekunder memakan kitaran-penjimatan masa anda.
| Faktor Kos | Pengecapan Logam | Die Casting |
|---|---|---|
| Julat Kos Perkakas | $10,000–$300,000+ | $20,000–$200,000+ |
| Masa Kitaran Biasa | 0.04–6 saat setiap bahagian (progresif/pemindahan) | 15–120 saat setiap bahagian |
| Kehidupan Alat | 500,000–10,000,000+ pukulan | 100,000–500,000+ tangkapan |
| Aliran Kos Setiap-Sekeping | Jatuh curam dengan kelantangan; dominan melebihi 50,000 unit/tahun untuk bahagian rata atau cetek | Turun sederhana dengan kelantangan; wajar apabila kerumitan 3D menghapuskan pengecapan berbilang-stesen |
| -Panduan Kelantangan Putus Pukul | Selalunya menjimatkan melebihi 25,000–50,000 bahagian/tahun berbanding alternatif pemesinan | Biasanya dibenarkan melebihi 5,000–10,000 bahagian/tahun berbanding pemesinan, tetapi lebih tinggi bagi setiap-bahagian lantai daripada mengecap pada volum yang sama |
Coraknya adalah konsisten: untuk bahagian rata atau cetek-pada kuantiti tahunan melebihi 50,000 unit, setem hampir selalu menang pada setiap-ekonomi. Tuangan die menjadi pelaburan yang lebih bijak apabila kerumitan bahagian memerlukan banyak stesen pengecapan - atau banyak pemasangan sekunder - sehinggakan kesederhanaan operasi-tunggal tuangan mengimbangi masa kitarannya yang lebih perlahan.
Kesilapan Pembeli Biasa dalam Pemilihan Proses
Di sinilah wang sebenar dibazirkan. Tiga kesilapan muncul berulang kali dalam keputusan sumber:
Lebih-menentukan tuangan die untuk bahagian mudah.Pendakap pelekap rata dengan dua bengkok dan empat lubang tidak memerlukan acuan aluminium tuang. Namun pembeli lalai untuk menghantar kerana seseorang melabelkan bahagian itu "struktur" tanpa mengambil kira kepingan keluli yang dicop pada tolok 2 mm memberikan muatan-beban yang sama pada sebahagian kecil daripada kos setiap-bahagian. Jika geometri boleh dicapai dalam dua atau tiga stesen pengecapan, penuangan berkemungkinan berlebihan.
Meremehkan kos penyelenggaraan cetakan cetakan.Alat setem bertahan berjuta-juta kitaran - tetapi bukan tanpa penyelenggaraan. Petua tebuk kusam, penarik telanjang haus, dan bahagian mati memerlukan penajaman dan pemeriksaan berkala. Penyelenggaraan tertunda membawa kepada hanyut dimensi, peningkatan burr dan kadar sekerap yang secara senyap-senyap menghakis kelebihan kos yang anda kira pada peringkat sebut harga. Belanjawan 5–10% daripada kos alat asal setiap tahun untuk penyelenggaraan, atau matematik pulang-tak genap anda tidak akan berjaya.
Mengabaikan operasi sekunder yang menghakis simpanan awal.Bahagian bercap yang disebut harga $0.35 setiap satu kelihatan hebat - sehingga anda menambah deburring, mengetik dua lubang dan penyaduran zink yang menyebabkan kos pendaratan menjadi $1.10. Versi die cast pada $0.90 setiap keping yang keluar daripada acuan dengan benang dan permukaan kalis-karat mungkin sebenarnya lebih murah sebaik sahaja anda mengambil kira jumlah kos pemilikan. Sentiasa bandingkan jumlah kos pendaratan, bukan hanya item baris daripada pembekal pengecap atau tuang.
Kesilapan ini berkongsi punca yang sama: membuat keputusan proses berdasarkan pembolehubah tunggal - biasanya harga petikan awal - dan bukannya menilai gambaran penuh pelunasan alatan, masa kitaran, operasi kedua dan penyelenggaraan sepanjang kitaran hayat pengeluaran. Membuat pengiraan yang betul adalah paling penting apabila volum bahagian cukup tinggi sehinggakan walaupun kecil setiap-perbezaan dikompaun menjadi enam-angka penjimatan atau kerugian tahunan.
Ekonomi kos menunjukkan anda ke arah proses yang betul. Tetapi walaupun harga setiap-bahagian yang paling murah tidak bermakna jika kadar penolakan anda memakan margin - sebab itu pemahaman proses-kecacatan khusus dan kaedah kawalan kualiti adalah sama pentingnya untuk keputusan muktamad.
Kawalan Kualiti dan Kecacatan Biasa dalam Setiap Proses
Harga setiap-bahagian yang rendah pada helaian sebut harga tidak bermakna jika 8% daripada pengeluaran anda berakhir dalam tong sampah. Setem dan tuangan mati masing-masing membawa mod kegagalan tandatangan mereka sendiri - dan kecacatan yang melanda satu proses hampir tidak wujud dalam proses yang lain. Mengetahui apa yang boleh menjadi salah, dan cara menangkapnya lebih awal, adalah perkara yang memisahkan pengeluaran yang menguntungkan daripada pengeluaran yang menyebabkan margin melalui kerja semula dan penolakan.
Berikut ialah perbandingan praktikal kecacatan yang akan anda hadapi dalam setiap proses, bersama-sama dengan punca utama dan pembaikan yang benar-benar berfungsi di tingkat kedai.
| Kecacatan | Proses | Punca Punca | Strategi Mitigasi |
|---|---|---|---|
| Springback | Mengecap | Pemulihan elastik selepas membentuk pelepasan tekanan; lebih teruk dalam-bahan berkekuatan tinggi | Terlalu membongkok, membuat syiling, menyekat atau mengimbangi geometri alat semasa reka bentuk cetakan |
| Berkerut | Mengecap | Daya pemegang kosong tidak mencukupi atau lukis penahan manik semasa pemampatan | Optimumkan tekanan pemegang kosong, perbaiki reka bentuk manik lukis, laraskan bentuk kosong |
| Koyak / Terbelah | Mengecap | Regangan tegangan melebihi had pembentukan bahan; jejari kecil atau kedalaman lukis yang berlebihan | Tingkatkan jejari pembentukan, perbaiki pelinciran, bahagikan operasi yang teruk kepada berperingkat |
| Burr | Mengecap | Tepi tebuk usang, tebukan yang salah-untuk-pelepasan mati, salah jajaran alat | Kekalkan kelegaan yang betul (5–8% daripada ketebalan untuk keluli lembut), asah atau ganti perkakas |
| Corak pakai die | Mengecap | Kesan dan geseran berulang; dipercepatkan oleh bahan keras atau pelinciran yang lemah | Penyelenggaraan acuan berjadual, salutan alat (TiN, TiCN), pemilihan pelincir yang betul |
| Keliangan gas | Die Casting | Udara terperangkap atau hidrogen yang dibebaskan semasa pemejalan; suntikan bergelora | Suntikan berbantukan-vakum, reka bentuk pagar yang dioptimumkan, jongkong logam bersih dan kering |
| Rongga pengecutan | Die Casting | Pemejalan yang tidak sekata daripada bahagian dinding yang tebal atau penyejukan yang tidak mencukupi | Reka bentuk dinding yang seragam, sisipan sejuk, sistem gating dan riser yang dioptimumkan |
| Sejuk tertutup | Die Casting | Dua bahagian hadapan logam bertemu tanpa bercantum sepenuhnya; suhu cair rendah atau suntikan perlahan | Meningkatkan acuan dan suhu logam, mengoptimumkan kelajuan suntikan dan konfigurasi pintu |
| kilat | Die Casting | Logam berlebihan dipaksa antara-permukaan garisan perpisahan; tekanan suntikan tinggi atau die haus | Kekalkan-permukaan garisan perpisahan, pastikan daya pengapit yang mencukupi, kawal parameter suntikan |
| Permukaan melepuh | Die Casting | Poket gas bawah permukaan mengembang di bawah rawatan haba atau suhu perkhidmatan yang dinaikkan | Tingkatkan pengudaraan, kurangkan pergolakan semasa pengisian, kawal parameter tuangan dengan tepat |
Perhatikan coraknya: kecacatan pengecapan berkait dengan daya mekanikal - terlalu banyak terikan, tidak cukup kekangan atau tepi perkakas yang haus. Kecacatan tuangan die berkaitan dengan kelakuan terma - cara logam cecair mengalir, memejal dan memerangkap gas. Bahagian yang dicop die gagal apabila kepingan pepejal tidak dapat menampung bentuk yang diminta secara fizikal. Bahagian tuangan gagal apabila peralihan cecair-ke-pepejal tidak berlaku secara seragam.
Toleransi dan Ketepatan Dimensi mengikut Proses
Apabila anda membandingkan komponen kepingan logam yang dicop dengan yang setara die cast, toleransi yang boleh dicapai menceritakan kisah yang berbeza bergantung pada dimensi yang anda ukur.
Setem cemerlang dalam-ketepatan dimensi satah. Profil kosong, lubang tebuk dan jarak antara ciri rata selalunya memegang ±0.1 mm atau lebih ketat dengan-alatan yang diselenggara dengan baik. Cabaran muncul dalam ketepatan sudut - springback memperkenalkan ±0.5 darjah hingga ±2 darjah ralat pada selekoh yang terbentuk dan ralat itu sebatian merentas berbilang stesen selekoh. Keluli-kekuatan tinggi ialah pesalah yang paling teruk, dengan springback memaksa sama ada pampasan alatan atau operasi sekatan sekunder untuk mencapai dimensi cetakan.
Tuangan mati memberikan-kerumitan bentuk - bersih yang mengagumkan, tulang rusuk, bos, dinding nipis dan ciri dalaman yang semuanya terbentuk dalam satu pukulan. Toleransi linear ±0.1 hingga ±0.2 mm adalah tipikal untuk ciri sebagai-cast. Walau bagaimanapun, keliangan dan pengecutan tidak-seragam (biasanya 0.4–0.7% untuk aloi aluminium) mengehadkan konsistensi-dimensi kritikal tanpa pemesinan sekunder. Jika bahagian anda mempunyai lubang yang mesti menahan ±0.025 mm, anda sedang memesinannya tanpa mengira betapa baiknya proses tuangan itu. Kos pemesinan sekunder itu perlu mengambil kira keputusan proses anda.
Peraturan praktikal: jika toleransi paling ketat anda hidup pada ciri rata, dalam-satah, setem memberikannya secara semula jadi. Jika mereka hidup di atas permukaan tiga dimensi-yang kompleks, tuangan die mendekatkan anda dan menyelesaikan pemesinan membawa anda ke sana - tetapi anda membayar untuk kedua-dua operasi.
Kaedah Pemeriksaan untuk Bahagian Setem dan Tuang
Mod kegagalan yang berbeza menuntut kaedah pengesanan yang berbeza. Anda tidak boleh X-sinar kurungan bercop untuk springback dan anda tidak boleh mengukur keliangan tuangan dengan angkup.
Untuk bahagian yang dicop, timbunan pemeriksaan biasanya termasuk:
- CMM (Mesin Pengukur Koordinat)- Mengesahkan kedudukan lubang, dimensi profil dan sudut lentur terhadap nominal CAD. Kritikal untuk-kelulusan artikel pertama dan audit berkala dalam-proses.
- carta SPC- Kawalan proses statistik menjejaki hanyutan dimensi dari semasa ke semasa. Apabila haus tebuk mengalihkan lokasi lubang secara beransur-ansur atau ketinggian burr menjalar ke atas, SPC menangkap arah aliran sebelum bahagian keluar dari toleransi.
- Sistem optik dan penglihatan- Kamera berkelajuan tinggi-memeriksa 100% bahagian untuk mencari burr, ciri yang tiada dan pematuhan dimensi pada kelajuan pengeluaran.
- Go/no-go tolok dan semak lekapan- Pengesahan pantas dimensi kritikal tanpa kitaran pengukuran CMM penuh.
Untuk bahagian cast die, kotak alat berkembang ke dalam-wilayah kecacatan dalaman:
- X-ray (pemeriksaan radiografi)- Mendedahkan keliangan dalaman, rongga pengecutan dan kemasukan yang tidak kelihatan dari permukaan. Penting untuk tuangan struktur dalam aplikasi automotif dan aeroangkasa.
- Pengimbasan CT- Analisis isipadu penuh untuk bahagian kompleks yang mana 2D X-ray tidak dapat membezakan ciri bertindih.
- Ujian tekanan (ujian kebocoran)- Mengesahkan bahawa keliangan tidak terhasil melalui-laluan kebocoran dinding pada perumah dan komponen pengendalian bendalir-.
- Pengimbasan CMM dan 3D- Mengesahkan dimensi luaran, permukaan draf dan kerataan ciri datum.
Satu perbezaan kualiti yang sering mengejutkan pembeli ialah kemasan permukaan. Perbezaan antara permukaan die struck vs die cast adalah ketara. Bahagian yang dicop mengekalkan-kualiti permukaan bahan - induk jika anda bermula dengan cermin-kepingan tahan karat penamat, komponen yang dicop mengekalkan kemasan itu pada permukaan yang tidak-disentuh. Bahagian tuangan muncul dengan tekstur rongga acuan, yang bermaksud tanda alat yang boleh dilihat, garisan pemisah dan tanda aliran berpotensi yang memerlukan letupan tembakan, jatuh atau pemesinan untuk mencapai permukaan kosmetik.
Untuk aplikasi di mana penampilan permukaan penting - perkakasan pengguna yang boleh dilihat, panel hiasan atau komponen yang menerima penyaduran - kepingan logam bercop selalunya tiba lebih dekat kepada kemasan akhir dengan kurang kerja sampingan. Bahagian tuang menawarkan geometri yang tidak dapat dipadankan dengan pengecapan, tetapi permukaannya jarang dilepaskan.
Keupayaan kawalan kualiti dan profil risiko kecacatan memberi terus kepada satu lagi soalan kritikal: industri manakah yang sebenarnya menggunakan setiap proses, dan apakah rupa senario pengeluaran sebenar apabila kedua-dua proses memberikan produk akhir yang sama?
Aplikasi Industri dan Senario Projek Sebenar
Kecacatan, toleransi dan kaedah pemeriksaan menetapkan tahap kualiti anda. Tetapi apakah rupa pemilihan proses sebenarnya apabila bahagian sebenar mencecah barisan pengeluaran sebenar? Cara paling jelas untuk menghayati keputusan pengecapan-berbanding-pemutus adalah untuk melihat di mana setiap proses menguasai - dan sebab - merentas industri yang secara kolektif menggunakan berbilion-bilion bahagian terbentuk logam setiap tahun.
Aplikasi Automotif dan Aeroangkasa
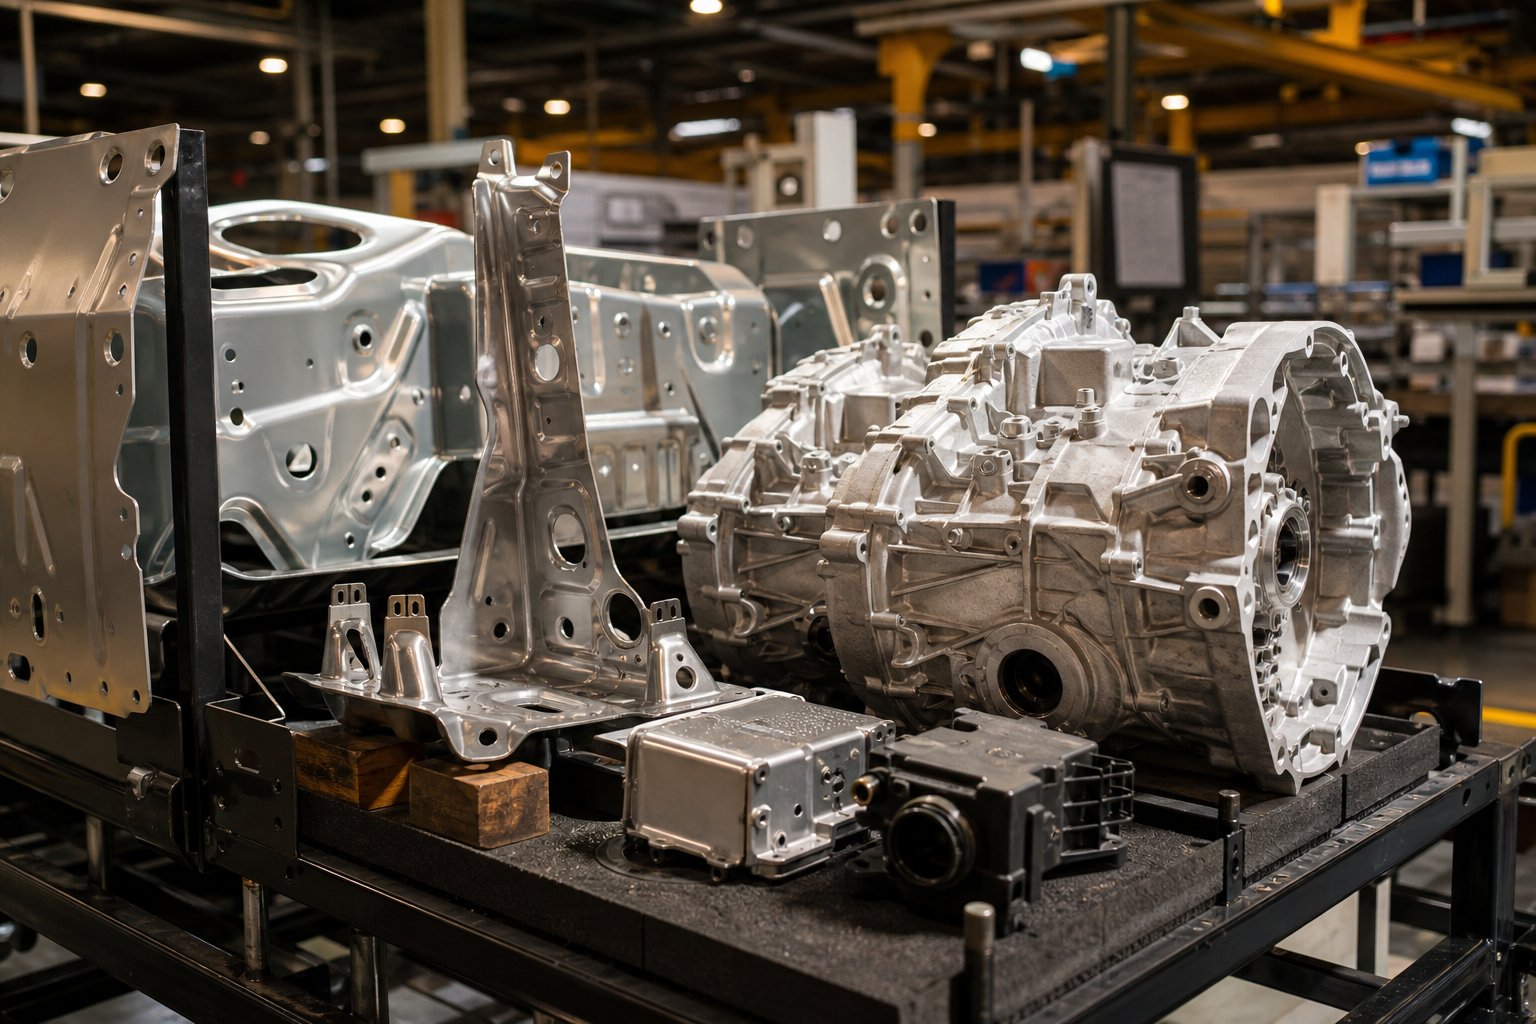
Berjalan melalui mana-mana kilang pemasangan kereta dan anda akan melihat corak. Struktur badan - panel bumbung, bahagian dalam pintu, tetulang fender, kuali lantai - hampir keseluruhannya dicop kepingan logam. Bahagian ini berkongsi ciri biasa: luas permukaan yang besar, kedalaman cetek berbanding dengan jejak, ketebalan tolok seragam dan jumlah tahunan dalam ratusan ribu. Pembentukan dan pengecapan logam mendominasi badan-dalam-pengeluaran putih kerana cetakan progresif dan pemindahan boleh mengecop panel logam pada kadar yang tidak sepadan dengan proses tuangan.
Bahagian automotif bercop khusus dan sebab ia kekal di wilayah pengecapan:
- Tetulang B{0}}struktural- Keluli berkekuatan tinggi-terbentuk melalui pengecapan panas; memerlukan butiran-kawalan arah dan ketebalan dinding yang konsisten untuk penyerapan tenaga ranap.
- Penutup bateri EV- Dulang kepingan aluminium bercop besar yang memerlukan kerataan, ketapaan pada jahitan kimpalan dan-kemasukan volum tinggi untuk seiring dengan barisan pemasangan pek bateri.
- Kurungan tempat duduk dan-anggota silang- Geometri bengkok mudah dihasilkan pada 300+ pukulan seminit; tiada kerumitan 3D yang akan mewajarkan perkakas tuang.
- Pelindung habuk brek- Keluli bercop nipis dengan berbilang lubang bertindik; volum melebihi satu juta setahun bagi setiap platform kenderaan.
Die casting menduduki zon berbeza dalam kenderaan yang sama. Di mana-mana sahaja geometri bertukar tiga-dimensi, menyepadukan berbilang fungsi ke dalam satu bahagian atau menuntut saluran dalaman dan ketua, penghantaran mengambil alih:
- Perumahan penghantaran- Rusuk dalaman yang kompleks, lubang galas dan laluan minyak yang memerlukan pengimpalan berpuluh-puluh kepingan bercop bersama-sama.
- Blok enjin dan kepala silinder- Jaket air dalaman dan galeri minyak yang mustahil dicapai melalui sebarang proses kepingan logam.
- Penderia dan perumah ECU- Kandang perisai EMI dengan bos pelekap bersepadu, poket penyambung dan sirip pengurusan haba yang dibuang dalam satu pukulan.
- Tuangan mega{0}}struktur- Bahagian bawah badan belakang yang menggabungkan 70+ bahagian yang dicop dan dikimpal menjadi satu tuangan aluminium, satu aliran yang dipelopori untuk platform EV.
Aeroangkasa mengikuti logik yang sama. Pendakap titanium dan aluminium yang dicop mendominasi di mana profil rata dan tolok cahaya mencukupi, manakala magnesium tuang dan aluminium menyediakan perumah, penutup kotak gear, dan penutup avionik yang memerlukan geometri dalaman yang kompleks.
Aplikasi Elektronik dan Barangan Pengguna
Kecilkan skala dan prinsip yang sama dipegang. Dalam elektronik, bingkai plumbum kuprum yang dicop ialah tulang belakang pembungkusan semikonduktor - berjuta-juta bingkai aloi kuprum kecil yang dihasilkan pada kelajuan tinggi pada acuan progresif, menyambungkan mikrocip ke papan litar dalam segala-galanya daripada telefon pintar ke ECU automotif. Proses ini berfungsi kerana bingkai plumbum pada asasnya rata, memerlukan ketepatan dimensi yang melampau dan berjalan pada volum yang kelebihan kelajuan pengecapan tiada tandingan.
Bahagian elektronik dan pengguna lain yang mengecap perkakasan adalah pilihan yang jelas:
- Perisai RF dan tin EMI- Karat tahan karat atau nikel bercop nipis-yang dipateri pada PCB; geometri kotak ringkas pada isipadu besar.
- Kenalan bateri dan klip spring- Kuprum bercop atau berilium-kuprum dengan geometri spring yang tepat; bergantung pada sifat bijirin material untuk hayat keletihan.
- Cangkerang USB dan penyambung- Progresif-mati dicop dan dibentuk pada ribuan bahagian sejam; ketekalan dimensi kritikal untuk antara muka mengawan.
Die casting menuntut wilayah elektronik apabila bahagian memerlukan ketegaran struktur, jisim haba atau permukaan kosmetik merentas bentuk 3D yang kompleks:
- Casis komputer riba dan tablet- Cangkerang die cast magnesium atau aluminium memberikan ketegaran dan haba merebak merentasi profil nipis dan melengkung.
- Sinki haba untuk lampu LED dan elektronik kuasa- Tatasusunan sirip dan ciri pelekap bersepadu yang tidak dapat dihasilkan oleh pengecapan dalam satu operasi.
- Perumah alat kuasa- Badan aluminium atau magnesium tuang dengan kontur ergonomik, bos berulir dan ciri lekap motor disatukan menjadi satu bahagian.
- Bingkai kamera dan dron- Tuangan magnesium memberikan berat minimum dengan kekakuan maksimum untuk aplikasi pegang tangan atau udara.
Inilah yang ramai jurutera terlepas pandang: pembuatan hibrid, di mana kedua-dua proses berfungsi pada pemasangan akhir yang sama. Gambarkan pin penyambung kuprum yang dicop ditekan ke dalam perumahan penderia aluminium tuang. Atau modul pintu automotif di mana pembawa struktur tuangan mati memegang kurungan tetulang keluli bercop dan bar bas tembaga bercop. Tiada proses menggantikan - yang lain, ia saling melengkapi dalam satu produk. Bahagian yang dicop membawa-kekonduksian khusus bahan, sifat spring dan-ketepatan satah. Bahagian tuangan membawa penyepaduan-tiga dimensi dan penyatuan struktur.
Menyedari senario hibrid ini menghalang perangkap sumber biasa: memaksa keseluruhan pemasangan ke dalam satu proses apabila membahagikannya merentasi kedua-dua menghasilkan jumlah kos yang lebih rendah dan prestasi yang lebih baik. Rangka kerja keputusan sebenar bukanlah "menyetem atau menghantar" - tetapi "ciri yang mana terdapat dalam proses yang mana dan bagaimana bahagian yang terhasil disatukan?"
Cara Memilih Antara Stamping dan Die Casting untuk Projek Anda
Anda telah melihat mekanik proses, kekangan reka bentuk, keluk kos, profil kecacatan dan-aplikasi dunia sebenar. Persoalan yang tinggal adalah praktikal: apabila anda merenung reka bentuk bahagian baharu pada skrin anda, bagaimanakah anda memutuskan proses mana yang mendapat pelaburan alatan anda?
Lupakan carta alir abstrak. Fikirkan dari segi tiga senario sebenar yang dihadapi oleh kebanyakan jurutera berulang kali:
Senario A: Pendakap pelekap.Ia rata dengan dua selekoh 90-darjah, empat lubang bertindik, diperbuat daripada kepingan keluli bercop 1.5 mm. Jumlah tahunan ialah 200,000 unit. Bahagian ini tidak mempunyai ciri dalaman, tiada bos, tiada tulang rusuk - hanya bengkok geometri dari kosong rata. Jawapannya adalah mengecap, setiap masa. Die stamping logam progresif mengendalikan ini pada beratus-ratus pukulan seminit, dan kos setiap bahagian akan menjadi sebahagian kecil daripada apa yang akan dihantar oleh tuangan.
Senario B: Kepungan elektronik.Ia mempunyai rusuk dalaman untuk pemasangan papan, ciri muat-snap bersepadu, dinding nipis dengan draf pada semua permukaan dan bahagian luar kosmetik. Jumlah tahunan ialah 30,000 unit. Bahagian ini -kerumitan tiga dimensi - bos dalaman, dinding nipis seragam dan ciri disatukan - menjadikan tuangan cetakan sesuai semula jadi. Mencuba mencapai geometri ini melalui pengecapan logam lembaran akan memerlukan berbilang stesen, kimpalan sekunder dan operasi pemasangan yang menghapuskan sebarang kelebihan masa kitaran-.
Senario C: Perumahan penyambung.Geometri 3D sederhana, 80,000 unit setahun, boleh dicapai melalui sama ada empat-persediaan pengecap logam die stesen atau satu-acuan tuang rongga. Kedua-duanya bekerja secara teknikal. Di sinilah anda membandingkan jumlah kos pendaratan: pengecapan die serta penyahburaian sekunder dan pengetik berbanding acuan tuang dengan-benang tuang dan kemasan minimum. Jalankan nombor pada kedua-dua - termasuk penyelenggaraan, kadar sekerap dan operasi kedua - sebelum melakukan modal.
Logik keputusan menyaring kepada tiga pintu: kerumitan geometri, volum pengeluaran, dan jumlah kos termasuk operasi sekunder. Jika bahagian mengosongkan dua pintu pertama yang menunjuk ke arah proses yang sama, anda mempunyai jawapan anda. Jika kedua-dua proses boleh dilaksanakan secara teknikal, pintu ketiga - jumlah kos pendaratan - memutuskan hubungan.
Senarai Semak Kriteria Keputusan untuk Jurutera
Sebelum anda meminta sebut harga atau komited kepada perkakas, jawab soalan ini. Mereka akan menghalang kesilapan paling mahal dalam-membentuk perolehan logam: memilih proses anda berdasarkan tabiat atau pembolehubah tunggal dan bukannya gambaran penuh.
- Bahagian geometri kerumitan- Adakah bahagian itu rata atau cetek-terbentuk (bengkok, cabutan cetek), atau adakah ia memerlukan ciri 3D penuh seperti rusuk, bos dan rongga dalaman?
- Jumlah pengeluaran tahunan- Adakah anda melebihi 50,000 unit setahun di mana kelebihan kelajuan pengecapan menguasai, atau dalam julat 5,000–30,000 di mana kesederhanaan operasi-pemutus tunggal mungkin mengimbangi kitaran yang lebih perlahan?
- Keperluan bahan- Adakah anda memerlukan logam ferus (keluli, tahan karat) yang menolak tuangan cetakan? Atau aloi bukan-ferus (aluminium, zink, magnesium) di mana kedua-dua proses bersaing?
- Kekritisan toleransi- Adakah dimensi paling ketat anda pada rata, dalam-ciri satah (kelebihan pengecapan) atau pada permukaan 3D kompleks yang memerlukan pemesinan tuang serta kemasan?
- Keperluan kemasan permukaan- Adakah bahagian itu memerlukan-kualiti kemasan bahan induk (setem), atau adakah tekstur tuang dengan kemasan sekunder boleh diterima?
- Belanjawan operasi sekunder- Berapa banyak-pemprosesan siaran yang diperlukan oleh setiap laluan? Mengetik, menyahburkan, menyadur, pemesinan - kos ini membalikkan ekonomi lebih cepat daripada jangkaan kebanyakan pembeli.
Jika jawapan anda menunjukkan secara konsisten ke arah satu proses, laluan anda adalah jelas. Jika mereka membahagikan - sesetengah yang mengutamakan pengecapan, yang lain memihak kepada penghantaran - menjalankan jumlah-perbandingan kos merentasi ufuk pengeluaran minimum dua-tahun sebelum membuat pesanan alatan.
Apabila Stamping Dies Adalah Pelaburan yang Lebih Baik
Profil projek tertentu menjadikan pengecapan logam tersuai sebagai pemenang yang jelas. Anda akan mengenali corak ini:
Bahagian yang bervolume tinggi-rata atau cetek-.Apabila kuantiti tahunan melebihi 50,000 unit dan sebahagian geometri kekal dalam wilayah lenturan, pengosongan dan lukisan sederhana, kelebihan masa kitaran pengecapan-mencipta setiap-ekonomi bahagian yang tuangan tidak boleh dipadankan. Dies progresif berjalan pada 200–600+ pukulan seminit menghasilkan komponen siap lebih cepat daripada mana-mana proses pengisian-acuan.
Bahagian yang memerlukan kerataan yang konsisten dan kestabilan dimensi.Komponen bercop mengekalkan kerataan yang wujud pada stok helaian induknya. Jika pemasangan anda bergantung pada permukaan datum yang mesti mengawan siram tanpa pemesinan - fikirkan panel pelindung, plat asas atau antara muka penyebar haba - kepingan logam pengecapan mengekalkan integriti permukaan itu melalui proses pembentukan.
Aplikasi di mana arah butiran bahan penting.Komponen kritikal-keletihan seperti sesentuh spring, tetulang struktur dan litar lentur bergantung pada orientasi butiran untuk hayat kitaran. Pengecapan mengekalkan dan memanfaatkan struktur butiran arah bergulir bagi gegelung induk, membolehkan jurutera mengorientasikan lenturan berserenjang dengan butiran untuk kemuluran maksimum dan rintangan keletihan. Tuangan tidak mempunyai struktur butiran - struktur mikro isotropiknya adalah kelebihan dalam beberapa konteks tetapi had apabila kekuatan arah penting.
Keperluan bahan ferus.Jika aplikasi anda memerlukan keluli karbon, keluli tahan karat atau aloi-kekuatan tinggi khusus, tuangan die bukan pilihan. Bahan-bahan ini dicop secara eksklusif dalam-dunia pembentukan volum tinggi.
Bagi jurutera dan pembeli yang telah bekerja melalui senarai semak ini dan menentukan bahawa pengecapan adalah proses optimum mereka, langkah seterusnya ialah mendapatkan alatan daripada pembekal dengan keupayaan kejuruteraan cetakan yang terbukti.Perkhidmatan cetakan setem tersuai YICHENmenawarkan titik masuk untuk projek yang memerlukan perkakas pembentuk logam -kejuruteraan - sama ada anda memerlukan acuan progresif untuk-pengeluaran berkelajuan tinggi, acuan pengecap panas untuk komponen automotif struktur atau perkakas pemindahan untuk geometri yang ditarik-dalam. Keupayaan reka bentuk dan pembuatan die dalaman-mereka meliputi rangkaian penuh aplikasi pengecapan die yang dibincangkan sepanjang artikel ini.
Memilih proses yang betul adalah separuh daripada persamaan. Separuh lagi - mencari pembekal perkakas yang benar-benar boleh melaksanakan reka bentuk cetakan anda pada tahap kualiti yang anda perlukan - memerlukan set kriteria penilaian dan disiplin perolehannya sendiri.
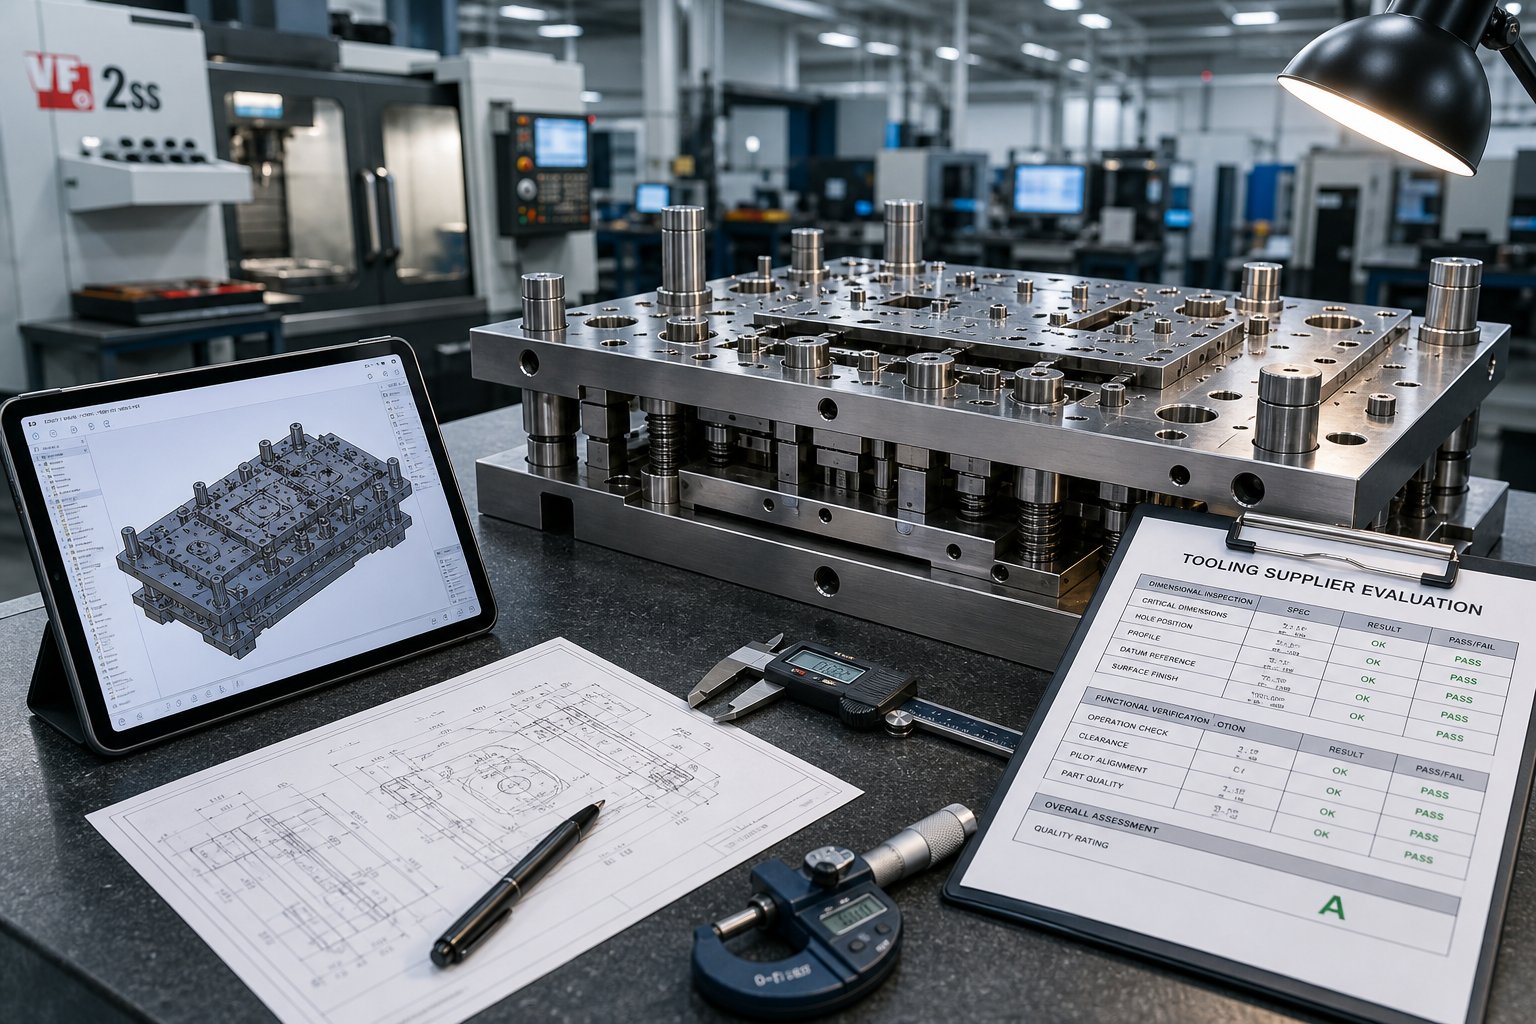
Menyumber Perkakas dan Menilai Pembekal untuk Projek Setem dan Casting
Anda telah mengenal pasti proses anda, mengunci geometri dan mengesahkan ekonomi volum. Projek ini hidup atau mati pada apa yang berlaku seterusnya: mencari pembekal perkakas yang boleh menterjemah fail CAD anda ke dalam -acuan pengecapan sedia atau cetakan tuang - tepat pada masanya, mengikut bajet dan pada tahap kualiti yang diperlukan oleh aplikasi anda.
Di sinilah banyak pasukan perolehan tersandung. Permintaan yang tidak jelas untuk sebut harga mendapat harga yang tidak jelas. Maklumat yang hilang mencetuskan pusingan ke belakang-dan-yang menambah hari atau minggu pada garis masa anda. Dan memilih pembekal berdasarkan bida terendah semata-mata selalunya bermakna menemui jurang keupayaan selepas anda telah melakukan dolar perkakasan. Inilah cara untuk mengelakkan perangkap tersebut.
Perkara yang Perlu Disertakan dalam RFQ Setem atau Casting
Fikirkan RFQ anda sebagai dokumen tunggal yang menentukan ketepatan petikan. Pembekal pembuatan melaporkan bahawa RFQ yang tidak lengkap menambah satu hingga dua hari e-mel penjelasan bagi setiap butiran yang hilang - dan setiap andaian yang dibuat oleh pembekal untuk mengisi jurang memperkenalkan risiko penetapan harga yang mendarat di sebelah meja anda. RFQ yang lengkap memberi anda petikan yang tepat dalam masa 24 hingga 48 jam. Yang tidak lengkap memberi anda anggaran empuk yang melindungi pembekal, bukan anda.
Sama ada anda mendapatkan cap cetakan logam untuk pengosongan progresif atau acuan tuangan berbilang-rongga, sertakan perkara penting ini:
- Model CAD 3D (STEP atau IGES) serta PDF 2D berdimensi- Fail CAD membenarkan pembekal menganalisis geometri untuk kebolehkilangan. Lukisan PDF menyebut perkara yang penting: dimensi kritikal, datum GD&T dan nota yang tidak dipindahkan dalam format fail neutral. Foto kabur atau penerangan lisan tidak boleh diterima untuk petikan alatan.
- Spesifikasi gred bahan- "Aluminium" bukan spesifikasi. Nyatakan aloi dan suhu yang tepat: 5052-H32 untuk kurungan bercop, A380 untuk tuangan die, 1008 CRS untuk klip keluli bercop. Jika anda tidak pasti, huraikan persekitaran operasi dan biarkan pembekal mengesyorkan - tetapi sertakan perbualan itu dalam RFQ dan bukannya membiarkannya kosong.
- Unjuran volum tahunan dan corak pesanan- Pemotong cetakan setem yang direka untuk 50,000 bahagian setahun menggunakan gred keluli dan kaedah pembinaan yang berbeza daripada yang dibina untuk 5 juta kitaran. Nyatakan kuantiti segera anda, jangkaan volum tahunan dan sama ada permintaan adalah stabil atau bermusim. Titik data tunggal ini memacu pemilihan bahan perkakas, keputusan kiraan rongga dan pengiraan pelunasan.
- Dimensi kritikal dan toleransi- Tandakan ciri mana yang kritikal dari segi fungsi berbanding toleransi umum. Serlahan ciri yang lebih ketat menelan kos lebih - lubang ±0.05 mm memerlukan ketepatan alatan yang berbeza daripada tepi bukan kritikal ±0.3 mm.- Pembekal menetapkan harga mengikut toleransi anda yang paling ketat, jadi jangan terlalu-tentukan ciri yang tidak memerlukannya.
- Keperluan kemasan permukaan- Tentukan nilai Ra untuk permukaan kritikal atau nyatakan "standard sebagai-dicap" atau "sebagai-cast" jika kemasan kosmetik tidak diperlukan. Jika bahagian itu menerima penyaduran, salutan serbuk atau penanodisasi hiliran, ambil perhatian bahawa - ia mempengaruhi cara pembekal mendekati kawalan burr dan penyediaan permukaan.
- Keperluan operasi sekunder- Mengetik, nyahburkan, rawatan haba, penyaduran, pemasangan - apa-apa sahaja di luar operasi pembentukan utama. Butiran ini mempengaruhi sama ada pembekal memetik bahagian yang didaratkan yang lengkap atau hanya langkah pengecapan/pemutus, dan ia mempengaruhi keputusan reka bentuk perkakas seperti menyepadukan dalam-menetik mati atau mereka bentuk untuk pemprosesan pos-yang minimum.
- Garis masa penghantaran dan syarat penghantaran- Nyatakan tarikh konkrit atau{1}}keperluan masa. "Secepat mungkin" tidak memberitahu pembekal apa-apa. "Sampel pertama dalam 6 minggu, alat pengeluaran disahkan menjelang minggu 10" memberi mereka jadual untuk komited atau menolak semula secara jujur.
Satu perincian yang memisahkan pembeli berpengalaman daripada orang baru: sertakan konteks aplikasi. Memberitahu pembekal anda "kurungan ini memasang modul bateri EV dan melihat pemuatan getaran" serta-merta menandakan bahan dan pertimbangan toleransi yang mungkin mereka terlepas pandang. Panduan RFQ praktikal daripada pengilang berpengalaman secara konsisten menekankan bahawa konteks aplikasi membantu pembekal menangkap masalah reka bentuk yang berpotensi sebelum pemotongan alatan mula - menjimatkan kitaran semakan dan kos hiliran.
Menilai Pembekal Perkakas dan Masa Utama
RFQ yang lengkap menarik petikan yang tepat. Tetapi petikan tepat daripada pembekal yang tidak berkemampuan masih berakhir dengan bencana. Menilai vendor acuan pengecap atau acuan tuangan memerlukan melihat melangkaui harga ke dalam keupayaan operasi, infrastruktur kualiti dan kebolehskalaan.
Berikut ialah perkara yang perlu dinilai - dan tanda merah yang harus mencetuskan berhati-hati:
Keupayaan reka bentuk acuan dalaman-.Pembekal yang mereka bentuk dan membina perkakasan di bawah satu bumbung bergerak lebih pantas, mengekalkan penyepaduan yang lebih ketat antara niat reka bentuk dan realiti pembuatan serta memiliki masalah tanpa jari-menunding antara rumah reka bentuk dan kedai fabrikasi yang berasingan. Tanya sama ada mereka menggunakan perisian simulasi (analisis pembentukan untuk pengecapan, simulasi aliran untuk tuangan) untuk mengesahkan perkakas sebelum memotong keluli. Jika reka bentuk die disumber luar, fahami siapa pemilik IP reka bentuk dan cara kitaran semakan diuruskan.
Pensijilan bahan dan kebolehkesanan. Rangka kerja penilaian pembekalmengenal pasti kebolehkesanan bahan secara konsisten sebagai kriteria tidak-boleh dirunding. Pembekal anda harus memberikan pensijilan kilang untuk kedua-dua keluli perkakas (D2, A2, H13, atau sisipan karbida) dan bahan pengeluaran yang akan digunakan melalui acuan. Dalam industri terkawal - automotif (IATF 16949), aeroangkasa (AS9100), perubatan - pensijilan ini bukan pilihan; itu adalah keperluan audit.
Sistem pengurusan kualiti.Pensijilan ISO 9001 ialah penunjuk garis dasar bahawa pembekal telah mendokumenkan proses untuk kawalan reka bentuk,-pemeriksaan proses dan tindakan pembetulan. Untuk pengecapan automotif, cari pematuhan IATF 16949. Di luar sijil, tanya tentang pelaksanaan SPC mereka, jadual penentukuran untuk peralatan pemeriksaan dan sistem pengesan kecacatan. Pembekal yang menggunakan kawalan proses statistik untuk memantau pengeluaran setem menangkap hanyut dimensi sebelum ia menjadi penolakan kelompok.
Prototaip dan ketersediaan sampel.Bolehkah mereka menghasilkan-prototaip alat lembut atau-sampel artikel pertama sebelum melakukan perkakasan pengeluaran yang dikeraskan? Keupayaan ini mengurangkan risiko secara mendadak - anda mengesahkan kesesuaian, fungsi dan pemasangan sebelum membelanjakan $50,000+ pada acuan progresif yang mengeras. Pembekal yang melangkau langkah ini atau tidak boleh menawarkannya meminta anda berjudi pada-kejayaan pertama.
Skala pengeluaran.Pesanan awal anda mungkin 20,000 bahagian setahun, tetapi jika permintaan meningkat kepada 200,000, bolehkah skala pembekal? Menilai julat tan akhbar mereka, waktu mesin yang tersedia, kedalaman tenaga kerja dan kesediaan untuk membina alat pendua untuk pengeluaran berbilang-akhbar. Pembekal dengan kapasiti semasa yang sederhana tetapi menunjukkan ketangkasan selalunya mengatasi kemudahan yang lebih besar dengan penjadualan yang tegar dan baris gilir-masa pendahuluan yang panjang.
Bendera merah untuk diperhatikan:
- Memetik tanpa bertanya soalan teknikal tentang bahagian anda - menunjukkan bahawa mereka tidak tahu harga dan bukannya mereka bentuk penyelesaian.
- Tiada kesediaan untuk berkongsi contoh laporan pemeriksaan atau dokumentasi PPAP daripada projek terdahulu.
- Masa utama yang disebut tanpa kelayakan - pembekal berpengalaman membezakan antara penyiapan reka bentuk, fabrikasi alat, pensampelan dan pengeluaran-pencapaian penghantaran sedia.
- Harga secara mendadak di bawah pasaran tanpa penjelasan yang jelas - biasanya menandakan sudut dipotong dalam kualiti keluli alat, rawatan haba atau kemasan pengisaran yang memendekkan hayat cetakan.
Bagi pembeli yang telah melalui proses penilaian ini dan menentukan bahawa cetakan cap tersuai adalah laluan mereka ke hadapan,YICHENmewakili titik permulaan yang konkrit. Pasukan kejuruteraan mereka merangkumi reka bentuk cetakan progresif, pemindahan dan hot stamping dengan-fabrikasi dalaman - yang berkaitan untuk projek daripada-kurungan automotif volum tinggi kepada alatan cap cetakan logam ketepatan untuk elektronik. Ia merupakan satu pilihan yang layak antara kriteria yang dibincangkan di sini, tetapi gabungan kejuruteraan cetakan tersuai dan keupayaan pembuatan skala-pengeluaran menjadikan mereka sumber praktikal untuk pembeli yang memasuki fasa penyumberan dengan spesifikasi yang jelas di tangan.
Perolehan dalam projek pengecoran die stamping bukan hanya tentang mencari sebut harga termurah. Ini tentang memadankan keperluan teknikal anda kepada pembekal yang keupayaan, sistem kualiti dan kapasiti pengeluarannya sejajar dengan kitaran hayat penuh projek anda - dari prototaip pertama hingga tahun-lima penyelenggaraan dan pengasah semula. Dapatkan RFQ dengan betul, menilai berdasarkan bahan dan bukannya harga sahaja, dan pelaburan perkakasan yang berikut akan memberikan pulangan merentas berjuta-juta kitaran pengeluaran.
Stamping Die Casting: Soalan Lazim
1. Apakah perbezaan utama antara setem dan tuangan die?
Setem ialah proses pembentukan-sejuk yang menggunakan daya mekanikal untuk membentuk semula kepingan logam pepejal kepada bahagian-bahagian melalui tumbukan dan acuan. Tuangan die ialah proses pembentukan-panas yang menyuntik logam cair (biasanya aluminium, zink atau magnesium) ke dalam acuan keluli boleh guna semula di bawah tekanan tinggi. Perbezaan asasnya ialah pengecapan membentuk semula bahan pepejal manakala tuangan die memejalkan logam cecair. Perbezaan ini mendorong semua keputusan hiliran tentang perkakas, bahan, geometri boleh dicapai dan struktur kos setiap-bahagian.
2. Bolehkah keluli die cast?
Keluli tidak boleh die cast menggunakan peralatan konvensional. Keluli cair antara 1,370 dan 1,530 darjah Celcius, suhu yang akan memusnahkan acuan keluli-alat yang dikeraskan dengan pantas. Menurut data industri, 95% bahagian tuangan mati menggunakan-logam bukan ferus seperti aluminium, zink dan magnesium. Bahagian keluli yang memerlukan{10}pengeluaran berasaskan acuan biasanya dibuat melalui tuangan pelaburan atau tuangan pasir, di mana acuan boleh habis bertolak ansur dengan haba yang melampau. Untuk-komponen keluli volum tinggi dengan geometri rata atau cetek, pengecapan logam menggunakan acuan progresif atau pindahan ialah kaedah pengeluaran standard.
3. Bilakah saya harus memilih pengecap berbanding tuangan die untuk bahagian saya?
Pengecapan ialah pelaburan yang lebih baik apabila bahagian anda rata atau cetek-terbentuk (bengkok, kosong, cabutan sederhana), volum tahunan melebihi 50,000 unit, anda memerlukan bahan ferus seperti keluli karbon atau keluli tahan karat, atau toleransi paling ketat anda berada dalam-ciri satah. Pengecapan juga menang apabila arah butiran bahan penting untuk hayat keletihan, atau apabila kerataan yang konsisten diperlukan untuk permukaan mengawan. Pembekal seperti YICHEN (yichen-group.com/stamping-die/) menawarkan kejuruteraan cetakan stamping tersuai untuk aplikasi progresif, pemindahan dan hot stamping merentas senario ini.
4. Apakah maklumat yang perlu saya sertakan dalam RFQ pengecapan atau tuangan?
RFQ yang lengkap harus merangkumi model CAD 3D (STEP atau IGES) dengan PDF 2D berdimensi, gred bahan tepat dan spesifikasi temper, unjuran volum tahunan dengan corak pesanan, dimensi kritikal yang ditandakan dengan toleransi tertentu, keperluan kemasan permukaan dengan nilai Ra, keperluan operasi sekunder (penorehan, penyaduran, rawatan haba), dan garis masa penghantaran konkrit. Termasuk konteks aplikasi membantu pembekal mengenal pasti isu reka bentuk yang berpotensi sebelum perkakas bermula. RFQ yang tidak lengkap biasanya menambah satu hingga dua hari penjelasan bagi setiap butiran yang hilang dan mengakibatkan harga empuk yang melindungi pembekal dan bukannya pembeli.
5. Apakah kecacatan yang paling biasa dalam pengecapan dan tuangan die?
Kecacatan pengecapan berkaitan dengan daya mekanikal: springback (pemulihan elastik selepas terbentuk), berkedut (daya pemegang kosong tidak mencukupi), koyakan (tegangan melebihi had material), dan burr (tebuk tebuk yang haus atau pelepasan yang salah). Kecacatan tuangan mati berkaitan dengan tingkah laku terma: keliangan gas (udara terperangkap semasa suntikan), rongga pengecutan (pemejalan tidak sekata), penutup sejuk (bahagian hadapan logam gagal bercantum), dan kilat (logam berlebihan pada garisan perpisahan). Setiap proses memerlukan kaedah pemeriksaan yang berbeza. Bahagian yang dicop menggunakan carta SPC dan pengesahan CMM, manakala bahagian tuang memerlukan pemeriksaan-sinar X dan ujian tekanan untuk mengesan keliangan dalaman.


